

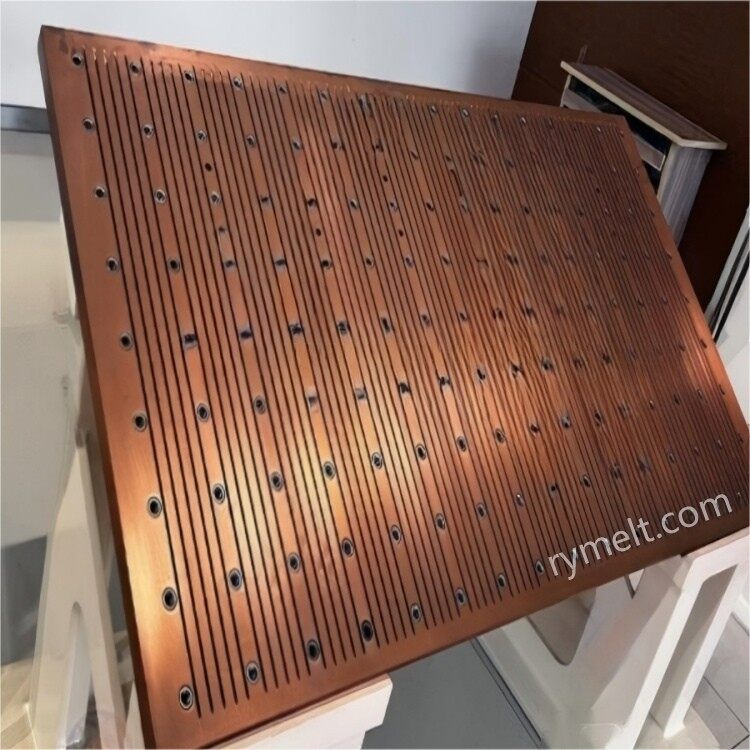
Grunnbygging
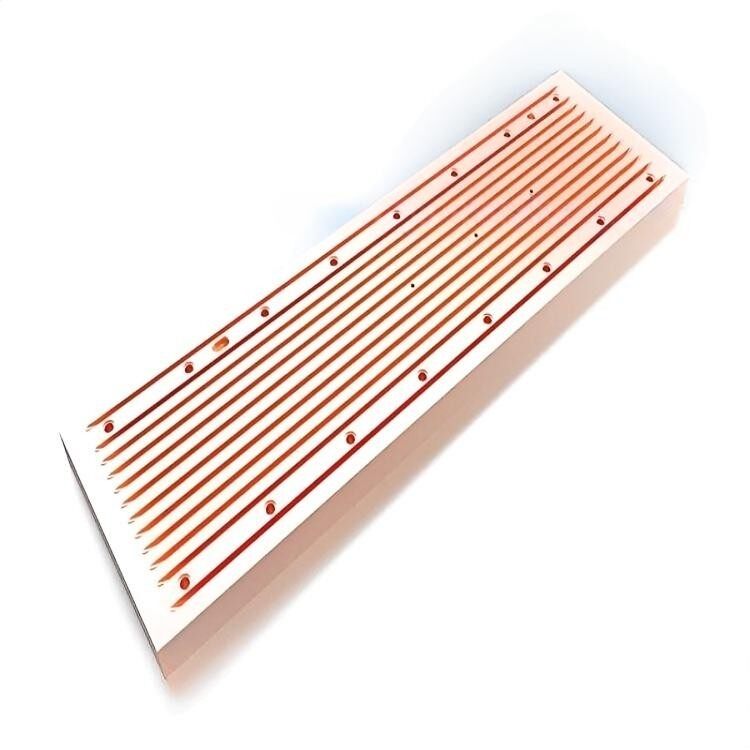
Vinnuflötur: yfirborðið sem er í beinni snertingu við bráðið stál, krefst mikillar-nákvæmni vinnslu (grófleiki Ra Minna en eða jafnt og 0,8μm) og húðaður með slitþolnu lagi- (td krómhúðun).
Kælilag: Þéttar kælirásir eða rifur eru hannaðar á bakhliðinni til að dreifa hita fljótt með háþrýstingsvatnsrennsli (1,0 ~ 1,5 MPa).
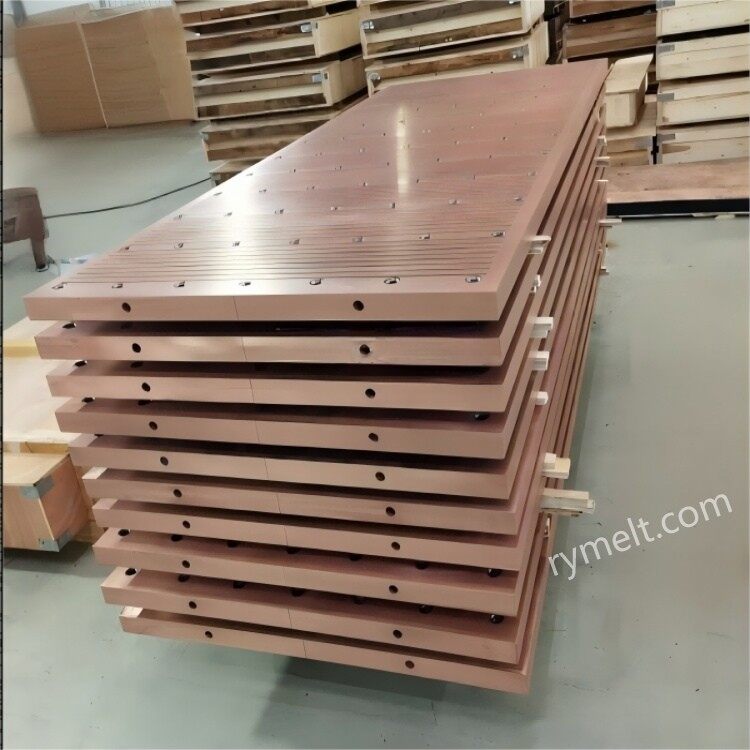
Festingarviðmót: boltagöt eða rifur fyrir tengingu við kristöllunargrind til að tryggja stöðuga festingu á koparplötunni.
Sérstök gerð uppbyggingar
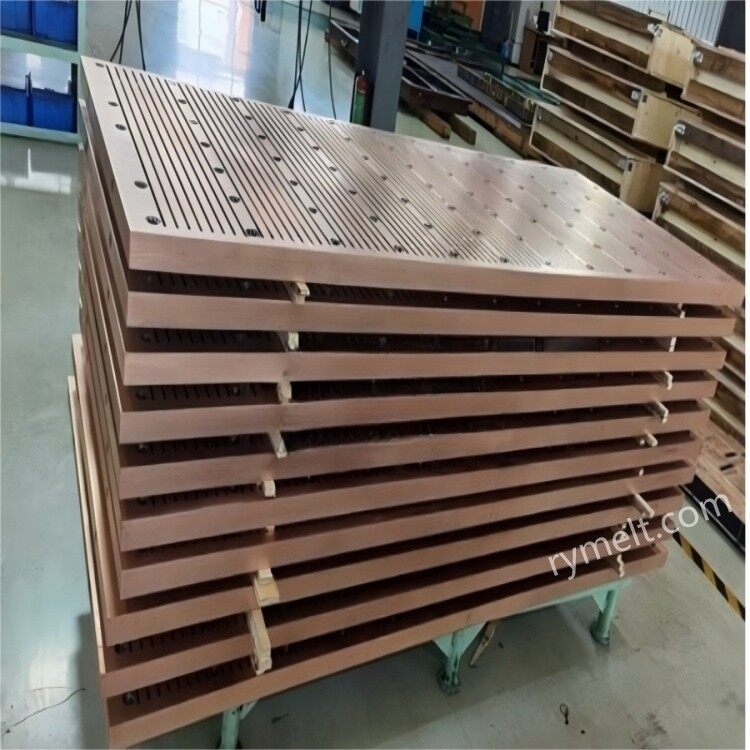
Samsett koparplata: kubbaskipunarhönnun, auðvelt að skipta um á staðnum (td breið-koparplata fyrir samfellda steypu).
Lagaður koparplata: Notað við framleiðslu á stáli af H-gerð, járnbrautarstáli og öðrum flóknum hlutum af steypu á plötum, lögun innra holrúmsins þarf að passa við fullunna vöru.
Þunn ræma koparplata: notuð fyrir þunnt ræma samfellda steypu (þykkt<10mm), the working surface needs to be polished with ultra-high precision (Ra≤0.4μm).
Efnistegund
Hár-leiðni súrefnis-laus kopar Cu Stærra en eða jafnt og 99,95%, hitaleiðni Stærra en eða jafnt og 380 W/(m-K), hentugur fyrir lágan-dráttarhraða, steypu með litlum-hlutum
Króm-sirkon koparblendi Cu-Cr(0,6%~1,2%)-Zr(0,03%~0,3%), togþol Stærri en eða jafn og 350MPa fyrir háan toghraða, stórar-þversniðsplötur
Silfur-koparblendi Cu-Ag (0,08% ~ 0,12%), hár-aukning í hitastyrk um 20%, hentugur fyrir samfellda steypu í há-stáli (eins og ryðfríu stáli)
Yfirborðshúðun
Krómhúðun: hörku 800 ~ 1000HV, hitaþol Minna en eða jafnt og 500 gráður, litlum tilkostnaði en léleg hitauppstreytuþol.
Nikkel-kóbaltblendihúðun (Ni-Co): hörku 500 ~ 600HV, mikil seigja, framúrskarandi viðnám gegn hitasprungum.
Samsett húðun: botnlag nikkelhúðun (0,1 mm) + yfirborðslag krómhúðun (0,05 mm), að teknu tilliti til slitþols og hitaáfallsþols.
Dæmigert forrit
Stöðug steypa plötum: lengd breiðrar koparplötu getur verið allt að 2000 mm, sem framleiðir plötur með þykkt 150 ~ 300 mm.
Samfelld steypa í mótum: eins og I-bjálki, rásstál o.s.frv., lögun innra hola koparplötunnar þarf að vera nákvæmlega sú sama og hlutinn á steyptu plötunni.
Þunn ræma samfelld steypa: vinnuyfirborð koparplötu þarf að vera mjög beint (Minna en eða jafnt og 0,05 mm/m), kröfur um kælistyrk eru mjög miklar.
Algeng vandamál
Flögnun á húðun: aðallega vegna of mikils varmaálags eða ófullnægjandi viðloðun, þarf að hámarka málunarferlið (td sandblástur og grófgerð fyrir málun).
Ójöfn kæling: aðallega vegna kalkstíflu eða illa hönnuðra vatnaleiða, þarf reglulega súrsun á farvegi og hagræðingu á dreifingu vatnaleiða.
Aflögun vinnuyfirborðs: aðallega af völdum langvarandi háhitaskriðs eða vélrænna áhrifa, þarf að nota króm sirkon kopar efni, stjórna teiknihraða og hitastigi.
Sprungur á yfirborði billets: aðallega af völdum misræmis á taper koparplötu eða of sterkri kælingu, þarf að stilla taper ferilinn og draga úr staðbundnum kælistyrk.
Tilvísunarfæribreytur
Þykkt: 40 ~ 100 mm (vinnuyfirborð + kælilag)
Húðunarþykkt: krómhúðun 0,05 ~ 0,2 mm; nikkel-undirstaða álfelgur 0,1~0,3mm
Kælivatnsleið: Raufdýpt 5~10mm, bil 15~30mm
Taper hönnun: einhliða taper 0,5% ~ 2,0
Fyrirtækið okkar hefur mikla reynslu í framleiðslu og markaðssetningu á koparplötu og stuðningsplötu, með faglegum tæknimönnum, í samræmi við þarfir viðskiptavina, framleiðslu og vinnslu.
Hægt er að nota ofangreind færibreytugögn til viðmiðunar, ef þú hefur sérstakar þarfir skaltu ekki hika við að hafa samband við okkur.


