

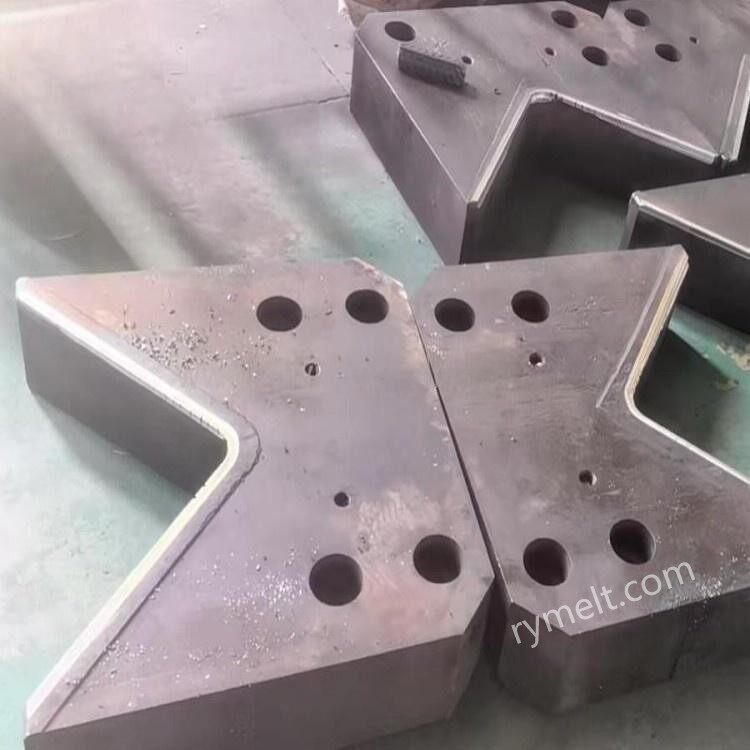
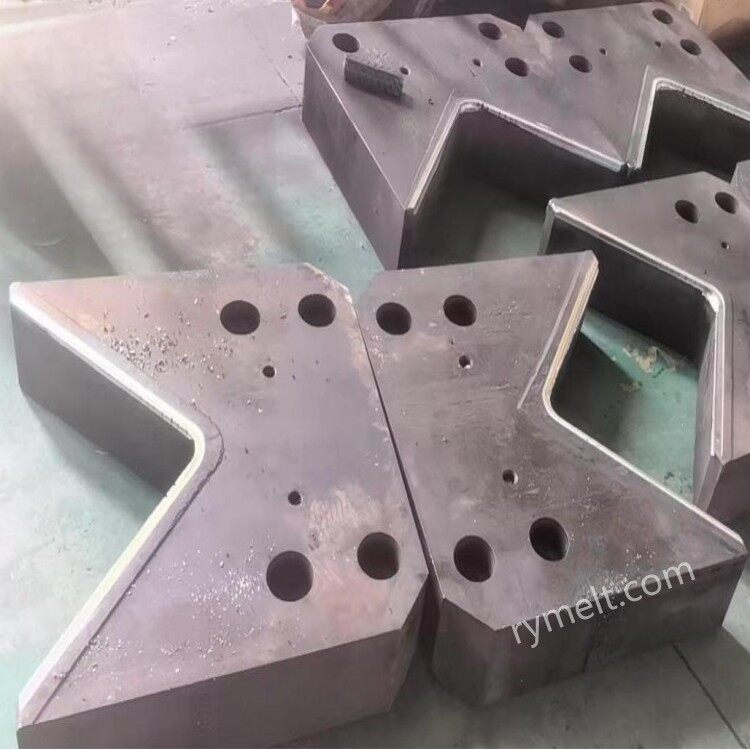
Algengt notuð efni
Heitt vinnumótstál:
H13 (4Cr5MoSiV1): hár-hitastyrkur, hitaþreyta (800 ~ 1000 gráður), góð slitþol, hentugur fyrir mikla-álagsskurð.
5CrNiMo: framúrskarandi hörku, höggþol, hentugur fyrir tíðar klippingar.
Sérhæfðar málmblöndur:
Háhraðastál (eins og W6Mo5Cr4V2): mikil hörku (HRC 60 ~ 65), en brothætt, þarf að hámarka hitameðhöndlunarferlið.
Nikkel-undirstaða málmblöndur: hár-oxunarþol (yfir 1100 gráður), notað til að klippa ryðfríu stáli og öðrum háum-blendiblöndum.
Yfirborðshúðunartækni:
Volframkarbíð (WC) húðun: Auka slitþol brúnarinnar, líflenging um 30% ~ 50%.
Títannítríð (TiN) húðun: Draga úr núningsstuðul, draga úr límoxaðri húð.
Árangursvísitala
Háhita hörku: Haltu HRC 45 ~ 50 við 800 ~ 1100 gráður (forðastu mýkingu og aflögun).
Hitaþreytuþol: standast tíðar heitar og kaldar lotur (klippa háan-hita → kæling) án sprungna.
Slitþol: draga úr sliti á brúnum sem stafar af núningi við háhitaplötur.
Seigleiki: til að koma í veg fyrir flís eða brot við höggálag.
Uppbygging og hönnun blaðsins
Kantform
Flat brún: hentugur fyrir billet, hella, dreifing klippikrafts er einsleit.
Skrúfuð brún (5 gráður ~ 15 gráður halli): Dragðu úr hámarks klippukraftinum, hentugur fyrir stærra hluta.
Samsett brún: efri hnífurinn er skábrún, neðri hnífurinn er flatur, jafnvægi á skilvirkni og orkunotkun.
Rúmfræðilegar breytur
Þykkt blaðs: 80 ~ 200 mm (valið í samræmi við eftirspurn eftir klippikrafti, þykkt blað hefur sterka aflögunarþol).
Horn skurðbrúnar: 75 gráður ~ 90 gráður (því minni sem hornið er, því minni klippikraftur, en slitþol minnkar).
Kantafrifið: 0,5 ~ 2 mm (minnka álagsstyrk, koma í veg fyrir flís).
Daglegt viðhald
Kælismurning: Sprautaðu vatns-kælivökva eftir klippingu (forðastu blaðhita yfir 300 gráður).
Hreinsun á oxaðri húð: Fjarlægðu reglulega járnoxíðhúðina sem festist við yfirborð blaðsins (til að koma í veg fyrir að brúnin rispi).
Slitaeftirlit: athugaðu slit á skurðbrúninni á hverri vakt (þarf að gera við meira en 3 mm og slípa eða skipta um).
Endurskerpa brún: Notaðu CNC slípivél til að gera við brúnina eftir slit til að viðhalda horninu og beinu brúninni.
Fyrirtækið okkar hefur margra ára reynslu í framleiðslu og markaðssetningu á vökvaklippum og við höfum fagmenntað tæknifólk sem getur framleitt og unnið í samræmi við þarfir viðskiptavina. Hægt er að nota ofangreind færibreytugögn til viðmiðunar, ef þú hefur sérstakar þarfir skaltu ekki hika við að hafa samband við okkur.


